EN
 AR
 FR
 DE
 HI
 IT
 JA
 KO
 PT
 RU
 ES
 ID
 LV
 VI
 HU
 MS
 GA
 BE
 YI
 EU
Bagaimanakah panel perlindungan sinaran tungsten dihasilkan?
Pembuatan panel perlindungan sinaran tungsten terutamanya bergantung pada proses metalurgi serbuk (kaedah yang paling matang dan digunakan secara meluas). Langkah-langkah terperinci adalah seperti berikut:
Proses arus perdana: Metalurgi Serbuk
Proses ini sesuai untuk pengeluaran besar-besaran panel perlindungan sinaran tungsten rata, bersaiz besar atau berbentuk standard, dengan kelebihan kualiti yang stabil dan kos rendah.
Penyediaan & Pencampuran Serbuk
Pemilihan bahan mentah: Gunakan serbuk tungsten ketulenan tinggi (ketulenan ≥99.9%) sebagai bahan utama, dan tambah serbuk unsur mengaloi (nikel, besi atau tembaga) dalam perkadaran 3%–15%. Nikel dan besi bertindak sebagai pengikat untuk meningkatkan sifat mekanikal dan kebolehmesinan panel; untuk senario perisai sinaran neutron, serbuk boron boleh ditambah untuk meningkatkan kapasiti penyerapan neutron.
Pencampuran seragam: Masukkan serbuk campuran ke dalam pengadun berkecekapan tinggi, dan tambahkan sedikit pengikat organik (cth, parafin) untuk meningkatkan prestasi ikatan zarah serbuk. Campurkan selama 2–4 jam di bawah perlindungan vakum atau gas lengai untuk memastikan pengedaran seragam setiap komponen.
pengacuan
Penekanan isostatik sejuk (CIP): Ini adalah langkah pengacuan teras untuk panel besar. Masukkan serbuk campuran ke dalam acuan fleksibel (cth, acuan getah), dan letakkan dalam penekan isostatik sejuk. Sapukan tekanan tinggi (100–300 MPa) secara seragam dalam semua arah untuk membentuk panel kosong dengan saiz dan ketumpatan awal yang diperlukan (ketumpatan relatif ≥60%).
Penekanan mati: Untuk panel kecil atau nipis, gunakan acuan logam tegar untuk pengacuan mampatan langsung, yang lebih cekap tetapi sesuai untuk bentuk ringkas.
Pensinteran
Letakkan kosong yang ditekan dalam relau pensinteran suasana hidrogen (hidrogen digunakan untuk mengelakkan pengoksidaan serbuk tungsten). Naikkan suhu kepada 1400–1600°C pada kadar pemanasan terkawal, dan biarkan ia hangat selama 2–6 jam.
Semasa pensinteran, pengikat meruap, dan zarah serbuk mengalami resapan dan ikatan atom, merealisasikan ketumpatan. Ketumpatan relatif kosong akhir boleh mencapai 95%–99%, memenuhi keperluan prestasi pelindung sinaran.
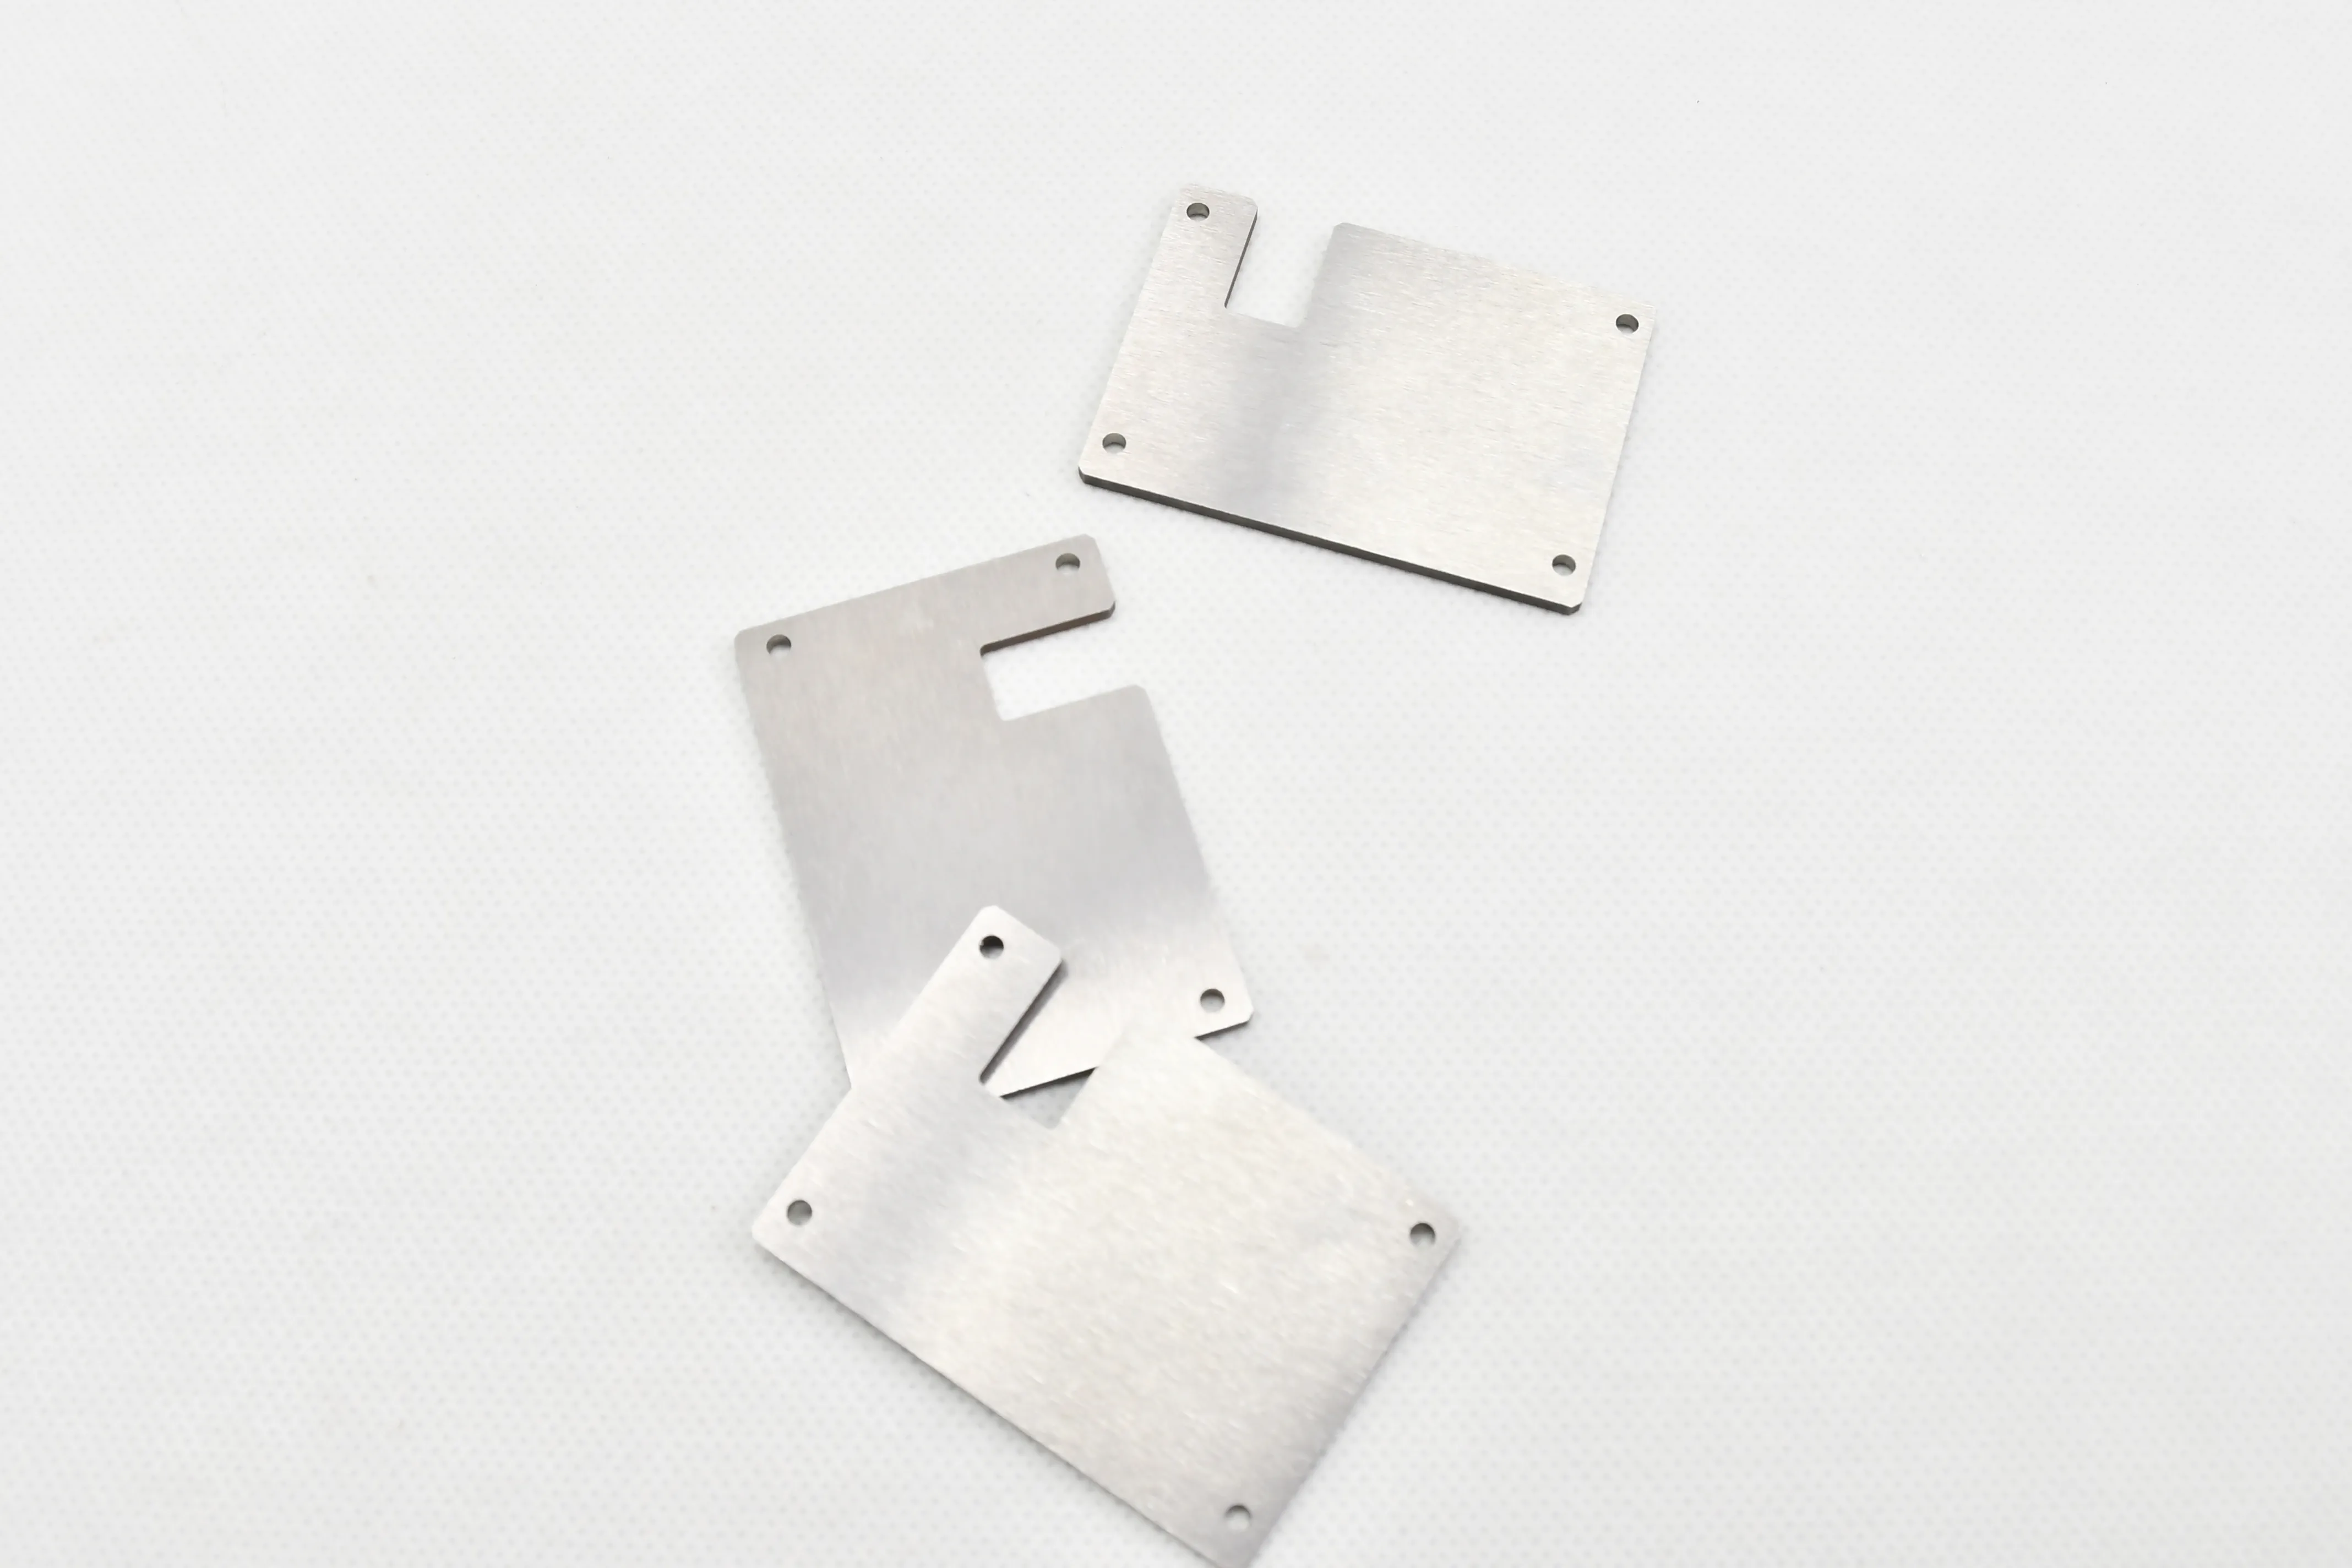
Pemesinan Ketepatan
Gunakan mesin pemotong CNC, pengisar dan mesin penggerudi untuk memproses kosong tersinter. Kuncinya adalah untuk mengawal toleransi ketebalan (±0.1 mm) dan kerataan panel, dan memproses lubang pemasangan, alur, atau chamfer tepi mengikut lukisan pelanggan.
Untuk panel yang perlu dipasang ke dalam peralatan pelindung, pemesinan ketepatan memastikan ketepatan padanan struktur sambungan.
Rawatan Permukaan
Rawatan anti-karat: Lakukan penyaduran elektro (penyaduran nikel, penyaduran zink) atau pempasifan pada permukaan panel untuk meningkatkan rintangan kakisan dan mencegah pengoksidaan dalam persekitaran lembap.
Penggilapan permukaan: Untuk panel yang digunakan dalam senario peralatan perubatan atau ketepatan, gilap permukaan untuk mengurangkan kekasaran permukaan (Ra ≤0.8 μm) dan meningkatkan kualiti penampilan.
Pemeriksaan Kualiti
Penunjuk prestasi teras ujian: ketumpatan (16.5–18.5 g/cm³), kecekapan pelindung sinaran (kadar pengecilan sinar-X/γ-ray), toleransi dimensi dan kekuatan mekanikal.
Menjalankan pengesanan kebocoran untuk aplikasi industri nuklear untuk memastikan tiada risiko kebocoran sinaran.